倉庫の天井近くまで積み上がったパレットを見上げる。いちばん下の段にある箱は、その上に載った何百キログラムもの荷物を、朝も夜も支え続けている。箱の材料は紙である。同じ紙を 1 枚だけ抜き出して手に取れば、指の力だけであっけなく曲がる。それなのに、崩れない。
この差はどこから来るのか。答えは「特別に強い紙を使っているから」ではない。段ボールがしていることは、紙を強くすることではなく、紙の置き場所を変えることである。そして同じ考え方が、紙器に使う板紙の中にも、目に見えない形で入っている。
この記事では、段ボールと板紙をつらぬく 1 つの原理から始める。材料を断面の中心から遠ざけ、その間を軽いもので埋める、という原理である。そこから、段の選び方、箱の強さを予測する式、試験値には出てこない湿気と時間の影響、罫線という加工の正体、そして印刷する側から見たときの制約までを順にたどる。規格表に並ぶ「約 5mm・30cm あたり 34 段」という数字が、なぜその数字なのかまで下りていきたい。
一枚の紙は指で曲がるのに、箱は人が乗っても潰れない
手元にコピー用紙が 1 枚あれば、すぐに試せることがある。紙を机の上に立てようとしても、当然のように倒れる。ところが同じ紙を筒に丸めて立てると、上に文庫本を数冊載せても潰れない。材料は 1 グラムも増えていない。変えたのは形だけである。
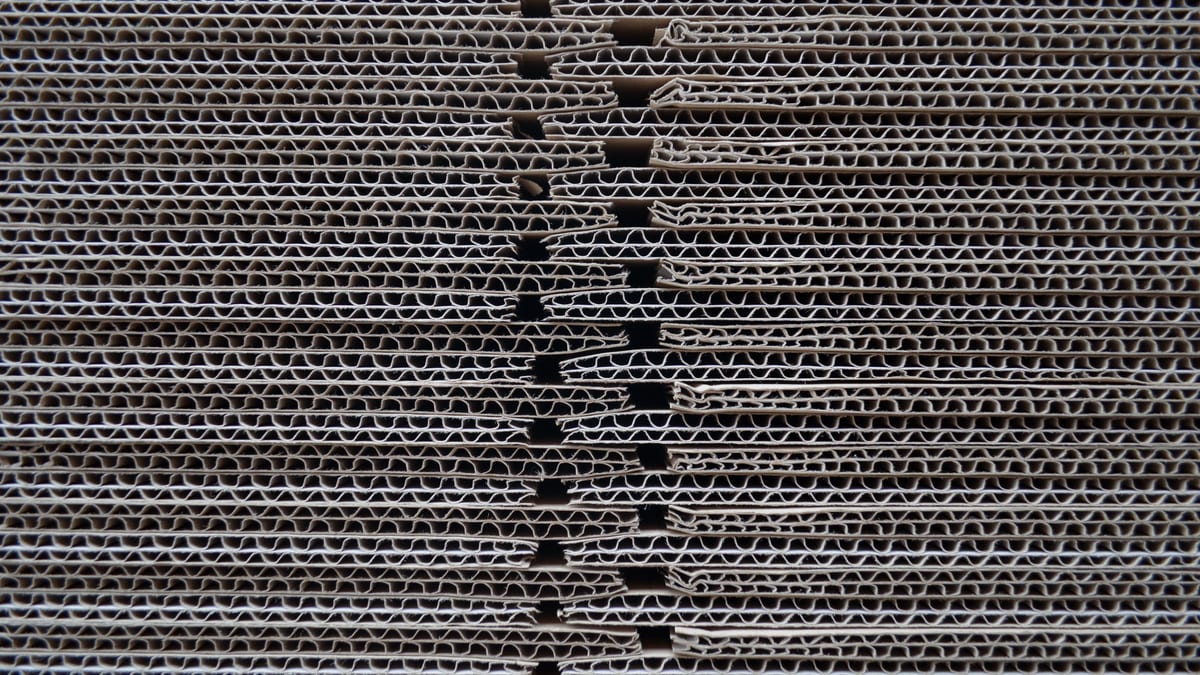
段ボールが行っているのも、原理としてはこれと同じことである。ただし丸めるかわりに、3 枚の紙を貼り合わせている。表側のライナー、裏側のライナー、そしてその間に挟まれた波形の中しん。この 3 枚 1 組が、いわゆる片面段ボールを両側から挟んだ「両面段ボール」で、私たちが日常で目にする段ボールのほとんどがこれである。
重さの内訳を見ると、この構造の意図がはっきりする。表裏のライナーは比較的しっかりした紙が使われ、中しんはそれより軽い紙が使われることが多い。つまり重い材料は外側に、軽い材料は内側に配置されている。これは偶然ではなく、後で見るように、曲げに対して最も効率のよい配置そのものである。
段ボールを 1 枚、段が立つ向きにして机に置き、その上に板を渡して体重をかけてみると、驚くほど耐える。同じ段ボールを寝かせて同じことをすれば、簡単に潰れる。同じ材料、同じ厚み、向きが違うだけで結果がまるで変わる。この「向きで変わる」という性質もまた、構造から必然的に出てくるものである。
段ボールの強さは手品ではない。設計であり、計算できる。順に見ていこう。
曲げの強さは「厚さの 3 乗」で効く
板状のものを曲げると、その内部では何が起きているか。外側にふくらむ面は引き伸ばされ、内側にへこむ面は押し縮められる。そして、伸びも縮みもしない面が必ず 1 つ、断面の中ほどに存在する。これを中立軸と呼ぶ。
ここが肝心なところで、材料が受け持つ力の大きさは、中立軸からの距離に比例して大きくなる。中立軸のすぐそばにある材料はほとんど伸び縮みしないので、力もほとんど受け持たない。逆に、最も外側にある材料が最も大きく伸び縮みし、最も大きな力を受け持つ。
この効き方を数値にしたものが断面二次モーメントで、幅 b、厚さ h の長方形断面なら次の式になる。
I = b h³ ÷ 12
注目すべきは h が 3 乗で入っていることである。厚さを 2 倍にすれば、曲げにくさは 8 倍になる。材料の量は 2 倍にしかなっていないのに、である。厚くすることは、材料を増やすことより圧倒的に効率がよい。
では、材料を増やさずに厚くするにはどうすればよいか。答えは単純で、材料を 2 つに分け、間を空けて配置すればよい。

厚さ 0.5mm の紙 1 枚を、厚さ 0.25mm の紙 2 枚に分けて 5mm 離すと、断面二次モーメントはおよそ 300 倍になる。中しんの重さや、実際には無視できないせん断変形を勘定に入れていない理想値なので、実物がそのまま 300 倍強くなるわけではない。それでも、桁が 2 つ変わるという事実は動かない。
この考え方は紙に限った話ではない。建築の I 形鋼が、上下のフランジを離してウェブでつないだ形をしているのも、鳥の骨が中空なのも、竹が節を持った筒なのも、住宅のフラッシュ戸が薄い合板で骨組みを挟んだ構造なのも、すべて同じ理屈である。曲げに耐えたいなら、材料を中立軸から遠ざけよ。段ボールはこの原理を、紙という安価な材料で実装した産物である。
では、なぜ無限に離さないのか
3 乗で効くのなら、10cm 離せばもっと強くなるはずである。実際にはそうならない。理由は 2 つある。
1 つは、離せば離すほど、間を保持する材料の負担が大きくなることである。上下のライナーが押し合う力、ずらそうとする力(せん断)を、中しんが一手に引き受ける。離しすぎると中しんが先に座屈して、構造が一気に崩れる。
もう 1 つは、実務上の理由である。厚くなれば容積が増え、輸送効率が落ち、保管場所を食う。箱を組み立てる機械にも、罫線を入れる工程にも、扱える厚みの限界がある。段ボールの厚さがおおむね 1mm から 15mm の範囲に収まっているのは、物理の要請と運用の要請が折り合う帯がそこだからである。
なぜ平らな板ではなく「波」なのか
上下のライナーを離すだけなら、間に挟むのは平らな板でもよさそうに思える。実際、木のパネルなどではハニカム(蜂の巣状)の芯や発泡材が使われる。段ボールが波形を選んだのには、はっきりした理由がある。
中しんに求められる条件は 3 つある。軽いこと、上下のライナーを連続的に支えること、そして自分自身が潰れないこと。波形はこの 3 つを同時に満たす。
まず、波は 1 枚の紙を折り曲げただけなので軽い。次に、波の山と谷が一定間隔でライナーに接しているため、ライナーは細かい間隔で支持される。支持間隔が短いほど、ライナーは座屈しにくくなる。そして波形そのものが、平らな紙よりはるかに変形しにくい。段ボールの中しんを 1 枚だけ取り出して手で押してみると、平らな紙とはまるで違う抵抗があることが分かる。
さらに重要なのが、波が立っている向きでは、山の 1 つひとつが短い柱として働くことである。

段が垂直に立っている状態、つまり箱の側面で段が高さ方向を向いている状態では、荷重は短い柱の列で受け止められる。柱は圧縮に強い。これが段ボール箱の最も得意な姿勢である。一方、同じ段ボールを寝かせると、波はアーチとしてたわむだけになり、あっさり潰れる。
だから、箱の展開図で段の向きを指定するのは、意匠上の都合ではなく強度の指定である。段目が横を向いた箱を作ってしまえば、材料は同じでも、段積みできる高さは大きく落ちる。横倒しで保管された箱がへたるのも、同じ理由である。
波が細かいほど強い、とは限らない
柱の列で受けるのなら、柱の本数が多いほど強くなりそうに思える。実際、面を垂直に押す力(平面圧縮)に対しては、段が細かいほうが有利になる。しかし箱としての強さは、平面圧縮だけでは決まらない。
段が細かいということは、段が低いということでもある。段が低ければ、上下のライナーの距離が縮まり、曲げ剛性は 3 乗で落ちる。緩衝性、つまり衝撃を厚みで吸収する能力も下がる。細かい段と高い段は、得意な仕事が違う。次章で、その使い分けを見る。
波形の紙は、もともと箱のためのものではなかった
いまでこそ段ボールは輸送容器の代名詞だが、波形に加工した紙が最初に世に出たとき、その用途は包装ではなかったとされる。19 世紀半ばのイギリスで特許になった波形紙は、シルクハットの内側に入れる汗取りだったと伝えられている。頭に当たる部分に弾力と通気を与えるための材料だったわけである。
この「弾力のある紙」が包装に使われ始めるのは、1870 年代のアメリカでのことである。ガラス瓶を運ぶときの緩衝材として波形紙が巻かれ、やがて波形紙の片側に平らな紙を貼った片面段ボールが、さらに両側に貼った両面段ボールが現れる。私たちが知っている段ボールの断面は、緩衝材に「面」を与えていく過程で、結果として出来上がった。最初から構造材として設計されたわけではない。
木箱と樽を置き換えたのは、強さではなかった
当時、輸送容器の主役は木箱と樽だった。段ボール箱が普及したのは、木箱より強かったからではない。むしろ単体の強さでは木箱に及ばない。それでも置き換わったのは、次の 4 点で圧倒的に有利だったからである。
- 軽い — 中身に対する容器の重量比が小さく、輸送費がそのまま下がる
- 畳んで運べる — 未使用の箱を平らな状態で保管・輸送できる。木箱では不可能だった
- 大量に、同じ品質で作れる — 打ち抜きと貼りの工程で連続生産できる
- 面に印刷できる — 木箱の焼印やステンシルとは情報量が違う
2 つめの「畳んで運べる」は、いま見てもよくできた発想である。箱という立体を、使う直前まで平面として扱う。この一点で、空箱の輸送と保管のコストが桁違いに下がった。ちなみに、板紙を打ち抜いて畳める箱にするという発想は、19 世紀末に紙器(折りたたみ箱)の分野でも現れており、段ボールと紙器はこの時期に、ほぼ並行して「平らに運べる立体」という同じ答えに到達している。
4 つめは、印刷業から見て見逃せない点である。輸送容器が印刷面を持ったことで、箱は中身を守る道具であると同時に、情報を運ぶ媒体になった。今日、パッケージが売り場で果たしている役割は、この時点から地続きである。
日本での歩みと、いまの位置
日本で段ボールが国産化されたのは明治末期のこととされ、「段ボール」という日本語の名称もこのときに付けられたと伝えられている。本格的に普及するのは戦後で、流通の近代化とスーパーマーケットの広がりが需要を押し上げた。
興味深いのは、断面の基本構造がこの 150 年ほどのあいだ、ほとんど変わっていないことである。変わったのは、原紙の作り方、貼合の速度、印刷の方式、そして古紙を回す仕組みのほうだった。構造そのものが変わらないのは、それが最初から物理的に妥当だったからにほかならない。
段の使い分けは「高さ」と「段数」で決まる
段ボールの段(フルート)は、高さと、一定長さあたりの段数の組み合わせで区分されている。日本では JIS Z 1516 などで区分が定められており、実務では A 段・B 段・E 段といった呼び名で通っている。

| 段 | 厚さの目安 | 30cm あたりの段数 | 得意なこと |
|---|---|---|---|
| A 段 | 約 5mm | 約 34 | 厚みで衝撃を吸収する。外装、重量物、緩衝が要るもの |
| C 段 | 約 4mm | 約 40 | A と B の中間。海外での標準的な段だが、国内では使用が限られる |
| B 段 | 約 3mm | 約 50 | 面を垂直に押す力に強い。缶・瓶の内装、印刷を載せる外装 |
| E 段 | 約 1.5mm | — | 薄く段目が目立ちにくい。小箱、化粧箱、通販の個別梱包 |
| F 段・G 段 | 約 1mm 以下 | — | 板紙に近い薄さ。美粧性を優先する箱 |
数値は代表値である。実際の厚みはライナーと中しんの種類で前後するし、E 段より薄い区分は呼称も寸法もメーカーや規格によって幅があるので、仕様を決めるときは必ず現物と規格を確認したい。
厚い段が強いとは限らない、という話
A 段は B 段より厚いので、曲げには強い。しかし、面を垂直に押す力に対しては B 段のほうが有利になることがある。段が低く本数が多いぶん、柱が短くて座屈しにくく、支持間隔も詰まっているからである。
また、印刷を載せる面としては B 段や E 段のほうが扱いやすい。段が高いほど、印刷の圧力で段が潰れやすく、後述する「段目が表面に浮き出る」現象も目立つ。外装で見栄えを求める箱に B 段が選ばれるのは、強度と印刷適性の両方から来た結論である。
2 種類の段を重ねる
1 種類で足りないときは、段を重ねる。A 段と B 段を重ねた「AB 段(複両面段ボール、W 段とも呼ばれる)」は、A 段の緩衝性と B 段の平面圧縮強さの両方を得る構成である。厚みはおよそ 8mm になり、重量物の外装や長距離輸送で使われる。
ただし、段を重ねればライナーも中しんも増えるため、材料費と重量、そして容積が増える。3 層重ねた構成まで行くと、扱いは板というより木箱に近くなる。強くする方法はいくらでもあるが、コストと容積を差し出すという点は変わらない。
ライナーと中しんという、もう 1 つの変数
同じ B 段でも、使うライナーが違えば強さは変わる。ライナーには坪量(1 平方メートルあたりのグラム数)と種類の区分があり、外装用の強いものから、内装用の軽いものまで幅がある。中しんも同様で、標準的なものと、強化されたものがある。
つまり段ボールの仕様は、段の種類 × ライナーの組み合わせ × 中しんの種類という 3 つの軸で決まる。「A 段だから強い」という言い方は、この 3 軸のうち 1 つしか見ていないことになる。仕様書を読むときは、段の記号だけでなくライナーの記号まで見る癖をつけたい。
箱の強さは計算できる — ECT とマッキー式
ここまでの話は定性的だった。実務では、この箱は何段積めるのかという定量的な答えが要る。段ボール業界には、そのための試験と近似式がある。
材料の強さを測る — ECT
ECT(エッジクラッシュテスト、端圧縮強さ)は、段ボールを小片に切り出し、段が立つ向きにして上下から押し潰す試験である。単位は幅 1m あたりの力(kN/m)で表される。前章で見たとおり、段ボールが最も強いのはこの向きなので、ECT は箱の圧縮強さと素直に結びつく。
もう 1 つよく使われるのが破裂強さ(ミューレン試験)で、こちらは膜を押し当てて破れるまでの圧力を測る。歴史的には破裂強さが長く使われてきたが、段積みの強さを予測したいなら ECT のほうが素直に効く。落下や突き刺しに対する耐性を見たいなら破裂強さ、という使い分けになる。
材料の強さから箱の強さへ — マッキー式
材料の強さ(ECT)から箱の圧縮強さ(BCT)を推定する近似式として、1960 年代に発表されたマッキー式が広く使われている。実務でよく使われるのは、次の簡略形である。
BCT ≒ 5.87 × ECT × √(h × Z)
BCT は箱圧縮強さ(N)、ECT は端圧縮強さ(kN/m)、h は段ボールの厚さ(mm)、Z は箱の周長(mm)である。
この式が面白いのは、箱の強さが周長で決まっていることである。高さは入っていない。しかも周長が長いほど、つまり大きい箱ほど強いという結果になる。直感に反するかもしれないが、圧縮荷重を支えているのは主に 4 隅とその近傍で、周長が長ければ支える辺の総延長も長くなる、と考えれば理屈は通る。
仮の数字を入れてみよう。ECT が 6kN/m の B 段(厚さ 3mm)で、300×200×200mm の箱を作ったとする。周長は (300+200)×2 = 1000mm なので、
BCT ≒ 5.87 × 6 × √(3 × 1000) = 5.87 × 6 × 54.8 ≒ 1930N(約 197kgf)
同じ材料で 5mm の A 段にすれば √(5×1000) = 70.7 となり、BCT はおよそ 2490N(約 254kgf)まで上がる。ここで使った 6kN/m という値は説明のための仮定である。実際の ECT は仕様書か、供給元への確認で得られる数字を使ってほしい。
試験値をそのまま段積みに使ってはいけない
では 197kgf 分の荷重をかけてよいかというと、まったくそうではない。マッキー式が返すのは、試験室で、新品の箱に、ゆっくり静かに荷重をかけたときの最大値である。現実の倉庫はそのどれとも違う。
実務では、この値に安全率をかけて設計する。保管期間が短ければ 3 分の 1 程度、数か月にわたる長期保管や高湿度環境が想定されるなら 5 分の 1 から 7 分の 1 まで見る、という考え方がとられることが多い。先の例なら、実際に許容できる荷重は 30〜60kgf 程度と見るのが現実的である。
なぜそこまで割り引くのか。理由は次章の 2 つに集約される。
湿気と時間という、試験値に出ない 2 つの敵
紙の強さは、繊維どうしが水素結合で結びついていることで生まれている。この結合は、水分が入り込むと緩む。これが、紙という材料の宿命的な弱点である。
湿度
段ボールの試験は、温度と湿度を管理した標準状態(一般に 23℃・相対湿度 50%)で行われる。ところが実際の倉庫、トラックの荷台、冷蔵・冷凍の保管庫は、その条件からしばしば大きく外れる。
相対湿度が上がれば、段ボールは空気中の水分を吸って含水率が上がり、圧縮強さは低下する。高湿度環境では、標準状態の試験値からかなりの割合で下がると考えるべきである。どれだけ下がるかは、ライナーの種類、加工、湿度と暴露時間によって変わるので、一律の係数で語るのは危うい。設計上は「湿度が上がれば確実に落ちる」と踏まえたうえで、実環境に近い条件での確認を行うのが確実である。
とくに厄介なのが結露である。冷蔵庫から常温に出したときや、冬季に暖かい室内へ運び込んだときに、表面に水滴が付く。撥水加工や耐水段ボールという選択肢はあるが、いずれもコストと、リサイクルのしやすさとの兼ね合いになる。
時間(クリープ)
もう 1 つ、試験値には現れない敵が時間である。段ボールは、瞬間的には耐えられる荷重でも、それを長時間かけ続けると、じわじわ変形して最後に潰れる。この現象をクリープと呼ぶ。
クリープは、木材やプラスチックなど多くの材料に見られるが、紙では湿度と組み合わさったときにとくに顕著になる。湿度が上下に変動する環境では、一定湿度の環境よりもクリープが進みやすいことが知られている。季節をまたいで倉庫に積まれた箱がある日ひしゃげているのは、荷重が急に増えたからではなく、時間の側が効いたのである。
設計者が自分で壊している場合もある
湿度と時間は環境の問題だが、それ以外に、箱そのものの設計で強度を落としてしまうことがある。よくあるものを挙げる。
- 手掛け穴(ハンドホール) — 持ちやすいが、側面の連続性を切る。荷重を受ける壁に穴を空けている自覚を持ちたい
- ミシン目・開封テープ — 開けやすさと引き換えに、そこが弱線になる。位置を荷重の通り道から外せないかを検討する
- 印刷や加工による段の潰れ — 後述するが、圧をかけた分だけ厚みが減り、厚みが減れば強度が落ちる
- 積み方のずれ — 上下の箱の角がそろっていなければ、荷重は角ではなく壁の途中にかかる。パレットからのはみ出しも同じ
計算で 200kgf と出ていても、これらが重なれば実力はその何分の 1 かになる。計算は出発点であって、結論ではない。
同じ原理は紙器の板紙にも入っている
ここまで段ボールの話をしてきたが、冒頭で触れたとおり、同じ原理は紙器に使う板紙の内部にも組み込まれている。ただし、段ボールのように目に見える形ではない。
板紙の多くは多層抄きで作られる。1 枚に見える紙が、実際には複数の層を貼り合わせた(正確には、湿った状態で重ねて結合させた)構造になっている。なぜわざわざそうするのか。
理由は前章までで見たとおりである。曲げ剛性は厚さの 3 乗で効くのだから、同じ重さなら、密度を下げて厚くしたほうが得になる。ただし表面まで嵩高(かさだか)で粗い繊維にしてしまうと、印刷面としては使えない。そこで、外側の層には印刷に耐える良質で平滑な繊維を、内側の層には嵩を稼げる繊維を配置する。
つまり強い材料を外に、軽い材料を中に。段ボールとまったく同じ考え方である。段ボールは波形の空気層でそれを実現し、板紙は密度の低い中層でそれを実現している。実装が違うだけで、設計思想は同一である。
坪量と厚みは別の指標である
この構造を理解すると、板紙の仕様で坪量(g/m²)と厚み(mm または µm)が別々に書かれている理由が分かる。同じ 350g/m² の板紙でも、密度が違えば厚みが違い、厚みが違えば腰の強さが違う。
| 指標 | 意味すること | 効いてくる場面 |
|---|---|---|
| 坪量(g/m²) | 面積あたりの重さ。材料の量そのもの | 原価、輸送重量、引張の強さ |
| 厚み | 断面の高さ。3 乗で剛性に効く | 箱の腰、自立性、罫線の設計 |
| 密度(坪量 ÷ 厚み) | どれだけ嵩高に作られているか | 同じ重さでどれだけ剛性を稼げるか |
「軽くしたいが腰は落としたくない」という要求に対して、嵩高な板紙が答えになるのはこのためである。軽量化の相談を受けたときに坪量だけを下げると、腰が落ちて箱が頼りなくなる。厚みを保ったまま坪量を下げられる銘柄がないかを、まず当たりたい。
表と裏は同じではない
多層抄きの板紙は、層ごとに役割が違うため、表と裏で性質が異なる。印刷を受け持つ表面は白く平滑に作られ、裏面は用途に応じて仕上げが変わる。この非対称性は、次章で扱う罫線の挙動にも、印刷の仕上がりにも影響する。
また、層と層の結合の強さ(層間強度)という指標もある。ここが弱いと、罫線を入れたときや、粘着テープを剥がしたときに層が剥がれる。再生繊維の比率が高い板紙で起きやすい現象で、「表面はきれいなのに、折ると中で剥がれる」という不具合はここに原因があることが多い。
罫線は「折る」ためではなく「壊す」ための加工
紙器の工程で当たり前のように行われている罫線(クリース)入れは、実は板紙の構造を理解していないと意味が分からない加工である。
板を折ると、折りの外側は伸び、内側は縮む。曲げの話でみた中立軸が、そのまま出てくる。ところが板紙の表層は、伸びに対して非常に弱い。そのまま折れば外側の表層は引っ張りに耐えられず、白い筋が入り、やがて割れる。いわゆる罫割れ、スジ割れである。
罫線が行っているのは、この事態を避けるために内側の層をあらかじめ座屈させることである。

罫線刃で板紙を溝に押し込むと、押した側は凹み、反対側には凸の盛り上がりができる。この凸側を内にして折ると、内側の層は膨らんで逃げ、折りの曲率半径が大きくなる。曲率半径が大きくなれば、外側の表層が伸ばされる量が分散され、割れずに済む。
だから、罫線には向きがある。押した側(凹み側)が折りの外側になり、凸側が内側になる。逆向きに折れば、内側に逃げ場がないまま外側を伸ばすことになり、罫線を入れた意味がなくなる。展開図で山折りと谷折りを取り違えると、この事故が起きる。
罫が決まらないときに疑うところ
罫線がうまく決まらない、割れる、あるいは逆に折りが甘くて箱が締まらない、という不具合は紙器の現場でよく起きる。原因になりやすいのは次の 4 つである。
- 紙の目(繊維の方向) — 繊維に沿って折るときれいに決まり、繊維を横切って折ると割れやすい。展開図の向きと紙の目の関係は、面付けの段階で決まってしまう
- 溝の幅と深さ — 板厚に応じて決める。目安の式はあるが、銘柄によって最適が動くので、最終的には試し打ちで詰めることになる
- 湿度 — 乾いた紙は割れやすい。冬場に罫割れの相談が増えるのはこのためで、紙の保管環境そのものが原因のことがある
- 表面の加工 — インキの皮膜、ニス、ラミネートフィルムはいずれも紙より伸びにくい。ベタ刷りの上に罫を入れれば、割れる確率は上がる
とくに 4 つめは、印刷側と加工側で責任の所在が曖昧になりやすい。デザインの段階で、罫線の位置に濃いベタが乗っていないかを見るだけでも、事故はかなり減らせる。折りの位置に白場をわずかに設ける、罫線上のニスを抜く、といった対処は、データの側でできることである。
印刷する側から見ると、構造は制約になる
ここまで構造の話をしてきた。印刷会社の立場から見ると、この構造はそのまま印刷の制約として現れる。
圧をかければ、段は潰れる
段ボールに直接印刷する方法(ポストプリント)では、貼り合わせた後の段ボールに版を当てて刷る。ここで問題になるのが圧力である。段ボールの厚みは空気層で稼いだものだから、押せば潰れる。そして潰れた分だけ、断面の高さが減り、強度が落ちる。前章までの議論からすれば当然の帰結である。
そのため、段ボール用のフレキソ印刷では圧を極力かけない設定が求められる。印刷品質を上げようとして圧を上げれば強度が落ち、強度を守ろうとすれば絵柄が甘くなる、というせめぎ合いがここにある。
ウォッシュボード(洗濯板現象)
もう 1 つ、段ボール特有の現象がある。表面のライナーは、段の山に接している部分は支えられているが、山と山の間はわずかに沈む。この凹凸が、ベタ刷りや網点の上で縞模様として見えてしまう。洗濯板に似ていることから、ウォッシュボードと呼ばれる。
段が高いほど山の間隔が広く、この現象は目立つ。見栄えを求める外装に B 段や E 段が選ばれる理由の 1 つが、ここにもある。段の選定は、強度だけでなく印刷品質の問題でもある。
先に刷るか、後で刷るか
この制約を回避する方法が、貼り合わせる前のライナーに印刷しておく手法(プレプリント)である。平らな 1 枚の紙に刷るので、圧の問題もウォッシュボードの問題も原理的に生じない。写真のような絵柄を段ボールに載せたいときの選択肢になる。
ただしプレプリントは、印刷したライナーを段ボールの製造工程に流す必要があるため、まとまった量が前提になる。少量で色数の少ない仕事はポストプリント、大量で高品質ならプレプリント、という住み分けになりやすい。この構図は、部数によって最適な方式が変わるという点で、オフセット印刷とデジタル印刷の分岐点とよく似ている。
デジタル印刷が変えたところ
近年は、段ボールに直接インクジェットで印刷する方式が実用化されている。版が要らないため小ロットに向き、圧をほとんどかけないため段の潰れとウォッシュボードの問題が軽くなる。1 枚ごとに絵柄を変えられるので、多品種少量や、地域・キャンペーンごとの刷り分けにも対応できる。
一方で、インクの定着、耐水性、退色、そして 1 枚あたりの単価という論点は残る。「デジタルなら何でも解決する」とは言えないが、これまで「段ボールだから無理」とされてきた要望のいくつかは、確かに実現できる領域に入った。
紙器の側で起きること
紙器(板紙)の印刷では、また別の癖が出る。代表的なものを挙げる。
- 裏抜けと不透明度 — 再生繊維の比率が高い板紙では、裏面の色が印刷面に影響することがある
- 層間剥離 — 罫線やテープの剥離で層が割れる。層間強度の低い銘柄で起きやすい
- 糊代のニス・ラミネート — 糊が付かなくなるので、貼り合わせる部分はニスを抜く。データ作成時の指定漏れが多い箇所である
- 反り — 水分やインキの量で紙が反る。パレット上では平らでも、製函機に入れると詰まる、ということが起きる
いずれも、データを作る段階で回避できるものが少なくない。入稿前の確認については 入稿データの基本 も合わせて参照してほしい。
軽くする競争は、結局また断面の設計に戻る
パッケージをめぐる要求は、この十数年でかなり変わった。共通しているのは「軽く、薄く、しかし弱くはならないように」という、一見すると矛盾した方向である。
低坪量化
ライナーの坪量を下げれば、材料費も輸送重量も減る。しかし坪量を下げれば紙は弱くなる。ここで効いてくるのが、繊維の配向を整える、断面の設計を見直す、といった技術である。「同じ強さを、より少ない材料で」という課題は、結局のところ断面をどう組むかという最初の問いに戻ってくる。
再生繊維という制約
段ボールは、リサイクルの優等生として知られる材料である。日本の段ボール古紙の回収率は非常に高い水準にあり、全国段ボール工業組合連合会や古紙再生促進センターが統計を公表している。実際に段ボール原紙の多くは古紙を原料としている。
ただし、紙のリサイクルには物理的な限界がある。繊維は再生を繰り返すたびに短くなり、絡み合う力が落ちる。だから、系全体にはある程度の新しい繊維の補給が要る。「100% 再生」がつねに最適解というわけではないのは、この制約があるからである。環境面の取り組み方については、印刷会社の環境対応 でも扱っている。
求められる強さの種類が変わった
そしてもう 1 つ、無視できない変化がある。かつて輸送用の箱は、パレットに整然と積まれ、フォークリフトで運ばれることを前提に設計されていた。この前提では、最も重要な性能は段積みの圧縮強さである。
ところが電子商取引の広がりで、箱は 1 個ずつ、宅配便のネットワークを流れるようになった。ここで効いてくるのは、段積みの強さよりも、落下や角の衝撃、突き刺しに耐える力である。求められる性能の種類そのものが変わったのである。
加えて、プラスチックから紙へ置き換える動きが、これまで紙器が扱ってこなかった用途を持ち込んでいる。緩衝材、仕切り、成形品。いずれも「紙で構造を作る」という同じ問題に行き着くので、段ボールと板紙で積み上げてきた知見がそのまま効く領域である。
まとめ — 明日から見方が変わる 5 つのこと
段ボールと紙器を貫いているのは、材料を中立軸から離して間を軽いもので埋める、というただ 1 つの原理だった。この視点を持つと、現場の判断がいくつか変わる。
- 仕様書は段の記号だけでなく、ライナーまで読む。「A 段だから強い」は 3 つある軸の 1 つしか見ていない
- 展開図の段の向きは強度の指定である。意匠の都合で回してよいものではない
- マッキー式で当たりを付け、そこから大きく割り引く。試験値は 23℃・50%RH で、新品で、短時間の数字である
- 罫線の位置に濃いベタやニスを乗せない。データの側で罫割れを減らせる余地がある
- 軽量化の相談では、坪量ではなく厚みを守る道を探す。剛性は厚さの 3 乗で効く
そして最後に。ここに書いた数値はいずれも代表値と仮定であり、実際の材料と環境で結果は動く。強度が事故や品質保証に直結する案件では、必ず供給元の仕様値と、実環境に近い条件での確認を通してほしい。
パッケージ・紙器に関するニュースは パッケージ・紙器 のカテゴリにまとめている。